L'arca olearia
Estraibilità dell’olio dalle olive: il ruolo dell’acqua, delle emulsioni e delle scelte in frantoio
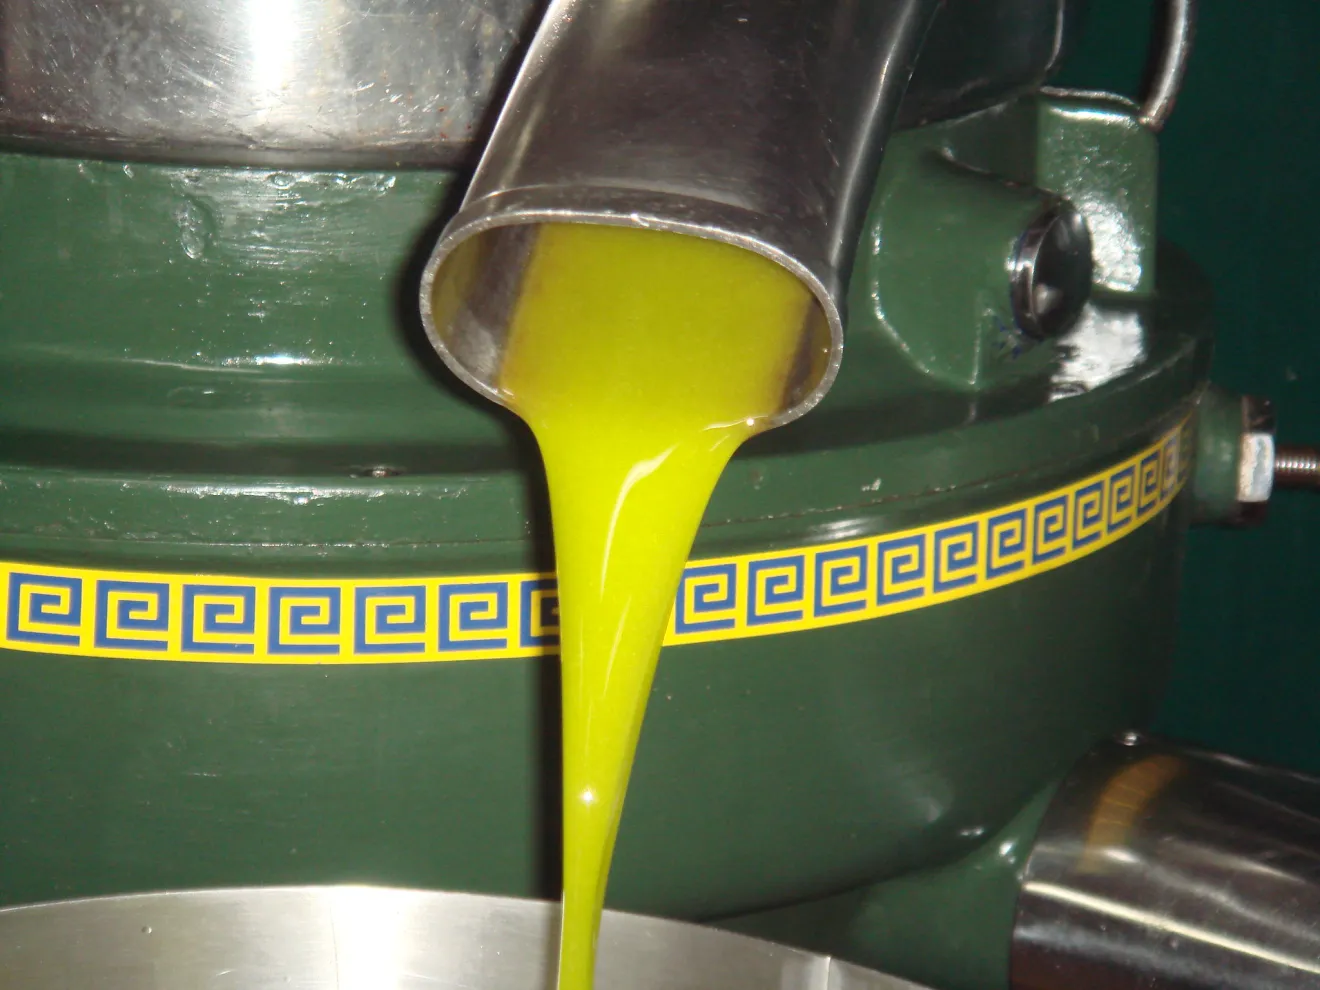
La resa in olio non dipende soltanto dalla quantità di grassi presenti nelle olive, ma anche dalla facilità con cui possono essere liberati e separati dalla pasta. Umidità del frutto, maturazione, cultivar, frangitura, gramolazione e centrifugazione determinano l’efficienza estrattiva, con effetti diretti sui costi di lavorazione
03 novembre 2026 | 13:00 | R. T.
Nel processo di estrazione meccanica, la quantità di olio contenuta nelle olive e quella effettivamente recuperata in frantoio sono due grandezze differenti. La prima dipende soprattutto dalla composizione del frutto; la seconda è il risultato dell’interazione tra caratteristiche della materia prima, condizioni operative e configurazione dell’impianto.
L’estraibilità può essere definita come la capacità della pasta di olive di rilasciare la frazione lipidica e consentirne la separazione dalle fasi acquosa e solida. Una pasta può presentare un elevato contenuto teorico di olio, ma restituire una resa industriale deludente se una parte dei lipidi rimane intrappolata nella sansa, dispersa nell’acqua di vegetazione o stabilizzata in emulsioni difficili da rompere.
Per il frantoiano, quindi, la domanda non è soltanto quanta sostanza grassa contengano le olive, ma quale quota di questa possa essere recuperata nelle condizioni di lavorazione adottate.
È importante distinguere anche tra resa ponderale e resa estrattiva. La prima esprime la quantità di olio ottenuta rispetto alla massa di olive lavorate; la seconda valuta il recupero rispetto all’olio effettivamente presente nella materia prima. La resa ponderale, inoltre, può variare per effetto del contenuto d’acqua delle olive, che modifica la composizione complessiva del frutto senza necessariamente cambiare nella stessa proporzione la quantità assoluta di lipidi.
In termini pratici, un lotto più asciutto può fornire più chilogrammi di olio per quintale di olive anche a parità di efficienza estrattiva. Per capire se un frantoio sta lavorando meglio, occorre quindi considerare il contenuto in olio della partita, l’umidità, le perdite nella sansa e, quando possibile, il bilancio complessivo delle diverse frazioni.
Il primo fattore è la struttura del frutto
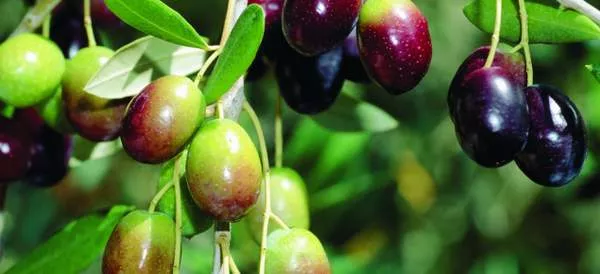 L’olio è accumulato prevalentemente nelle cellule del mesocarpo, la polpa dell’oliva. Durante la frangitura, le pareti cellulari vengono disgregate e le gocce lipidiche vengono liberate, ma non tutte diventano immediatamente disponibili per la separazione.
La distribuzione dimensionale delle gocce, l’integrità dei tessuti, la quantità di materiale colloidale e la composizione della fase acquosa influenzano il comportamento della pasta. Le gocce più grandi tendono a separarsi più facilmente; quelle di dimensioni ridotte possono restare disperse nella fase acquosa o essere trattenute dalla matrice solida.
La cultivar, il grado di maturazione, le condizioni pedoclimatiche e lo stato idrico della pianta contribuiscono a determinare queste caratteristiche. Anche olive provenienti dalla stessa azienda possono comportarsi diversamente tra inizio e fine campagna.
Con la maturazione cambiano la consistenza della polpa, la resistenza dei tessuti e la distribuzione dei lipidi. In molti casi, l’avanzamento della maturazione facilita la disgregazione della polpa e può migliorare il recupero dell’olio. Non è però una regola assoluta: la risposta dipende dalla varietà, dalle condizioni del frutto e dalla tecnologia utilizzata. Inoltre, attendere la maturazione per inseguire una resa più elevata può comportare una riduzione di alcune componenti fenoliche, modifiche del profilo sensoriale e maggiori rischi se le olive vengono conservate troppo a lungo prima della lavorazione.
La conseguenza operativa è chiara: non esiste un unico protocollo valido per tutte le partite. La gestione dell’estrazione deve essere adattata alla materia prima, mantenendo come obiettivi congiunti il recupero dell’olio e la qualità del prodotto.
Acqua nelle olive: quando la resa apparente inganna
L’acqua è uno dei principali fattori che condizionano la lavorazione. Nel frutto, la frazione acquosa può rappresentare indicativamente il 45-65% della massa fresca, con variazioni anche più ampie in funzione della cultivar, della maturazione e delle condizioni ambientali. La sostanza secca comprende lipidi, carboidrati, proteine, fibre e altri componenti.
Questi intervalli sono orientativi, non valori di riferimento per ogni lotto: l’unico modo per conoscere la composizione effettiva delle olive in ingresso è effettuare un’analisi rappresentativa della partita.
Un esempio chiarisce il problema. Due lotti da 100 chilogrammi possono contenere entrambi 20 chilogrammi di olio, ma avere quantità d’acqua differenti. Se il primo contiene 60 kg di acqua e il secondo 50 kg, la quantità teorica di lipidi è identica, ma il rapporto tra olio, acqua e sostanza solida è diverso. Le conseguenze sulla separazione dipenderanno dalla struttura della pasta e dalle caratteristiche dell’impianto: non è possibile dedurre automaticamente quale lotto sarà più estraibile dalla sola umidità.
L’acqua interviene infatti su più livelli. Modifica la viscosità della fase continua, influenza il comportamento dei colloidi, contribuisce alla formazione e alla stabilità delle emulsioni e condiziona il funzionamento della centrifugazione. In un sistema multifase come la pasta di olive, conta non soltanto quanta acqua è presente, ma anche come è distribuita e quali sostanze contiene.
Un frutto molto idratato può generare una pasta con una fase acquosa abbondante e una diversa concentrazione di solidi. Tuttavia, una pasta relativamente asciutta non è necessariamente più facile da lavorare: può risultare più viscosa, poco fluida o difficile da omogeneizzare, ostacolando la coalescenza delle gocce d’olio.
Per questo motivo, il rapporto tra umidità ed estraibilità non è lineare. L’obiettivo non è eliminare quanta più acqua possibile, ma creare condizioni nelle quali le gocce lipidiche possano aggregarsi e separarsi in modo efficiente.
Il rischio emulsioni: perché una parte dell’olio non si separa
L’emulsione è una dispersione di un liquido in un altro liquido con cui non si miscela spontaneamente. Nella pasta di olive, piccole gocce d’olio possono rimanere disperse nella fase acquosa e viceversa. La presenza di particelle fini, frammenti cellulari, polisaccaridi e altre sostanze con attività superficiale può ostacolare la fusione delle gocce e rendere la dispersione più stabile.
Il problema diventa rilevante quando la frangitura produce gocce molto piccole o quando la composizione della pasta favorisce la stabilizzazione dell’interfaccia tra acqua e olio. In queste condizioni, le gocce faticano a unirsi in aggregati più grandi, necessari per una separazione efficace.
La gramolazione serve proprio a favorire l’aggregazione delle gocce lipidiche, riducendo gradualmente la dispersione fine generata dalla frangitura. Il rimescolamento lento e prolungato consente collisioni tra le gocce e favorisce la coalescenza, mentre temperatura e tempo modificano la viscosità e le condizioni fisiche del sistema.
L’effetto non è però illimitato. Se la pasta presenta una composizione sfavorevole, una forte presenza di solidi fini o caratteristiche colloidali particolarmente stabilizzanti, aumentare il tempo di gramolazione può non risolvere il problema. Allo stesso modo, una frangitura eccessivamente aggressiva può generare una distribuzione di gocce che rende più difficile la separazione successiva.
Per il frantoiano, un segnale da osservare è la presenza di olio residuo nelle acque di vegetazione o nelle frazioni liquide di scarico, insieme a un contenuto di grasso elevato nella sansa. Le due perdite non hanno necessariamente la stessa origine e richiedono diagnosi distinte: nel primo caso può essere coinvolta una separazione insufficiente tra olio e acqua; nel secondo possono prevalere una liberazione incompleta dei lipidi, una cattiva separazione della fase solida o una combinazione di fattori.
La sola osservazione visiva della pasta non basta a confermare la presenza di un’emulsione stabile. È opportuno verificare il fenomeno attraverso campionamenti, misure delle perdite e confronti tra parametri di processo.
Frangitura: liberare l’olio senza compromettere la separazione
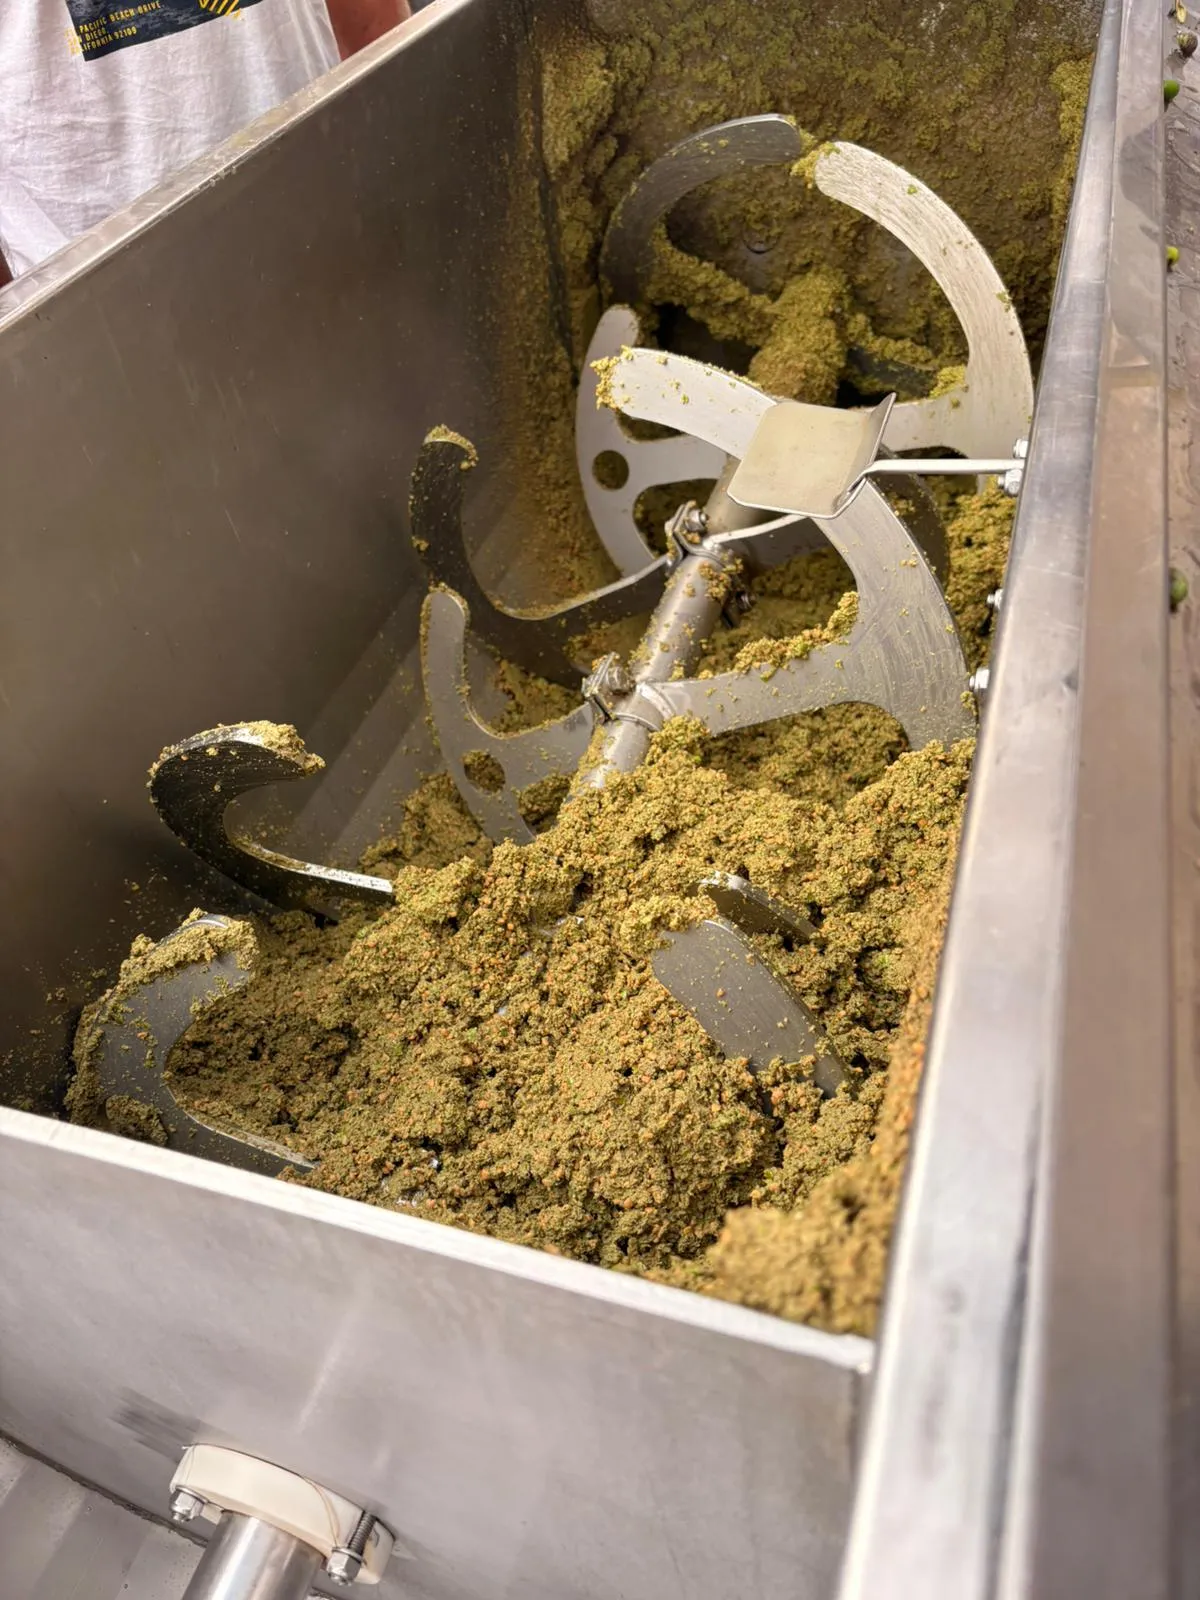 La frangitura è la prima fase nella quale il frantoiano può intervenire direttamente sull’estraibilità. Il suo compito è rompere i tessuti e rendere accessibili le gocce lipidiche, ma l’intensità della disgregazione deve essere valutata in funzione della varietà, della maturazione e delle caratteristiche della pasta.
Il tipo di frangitore, la velocità di rotazione, la geometria degli organi di frangitura e la dimensione delle griglie influenzano la granulometria della pasta, la distribuzione delle gocce d’olio e la quantità di particelle fini. Una frangitura più energica non garantisce necessariamente una resa superiore: se aumenta eccessivamente la dispersione dei lipidi o produce una pasta difficile da separare, il vantaggio della maggiore liberazione cellulare può essere compensato da perdite nelle fasi successive.
La scelta del frangitore e delle condizioni di esercizio deve quindi essere verificata sul risultato industriale. In alcune partite può essere utile una disgregazione più intensa; in altre, una regolazione meno aggressiva può agevolare la coalescenza durante la gramolazione.
Anche il carico del frangitore è importante. Alimentazioni discontinue, variazioni della portata e accumuli di olive possono modificare la granulometria e la temperatura della pasta, rendendo meno ripetibile il processo. Per questo è opportuno lavorare con portate stabili e controllare periodicamente lo stato di usura degli organi meccanici.
Il consiglio operativo è confrontare, su lotti omogenei, almeno due configurazioni di frangitura, mantenendo costanti le altre condizioni. La valutazione deve comprendere non soltanto i chilogrammi di olio ottenuti, ma anche il grasso residuo nella sansa, il tempo necessario per la separazione, la portata effettiva e il profilo qualitativo dell’olio.
Gramolazione: tempo e temperatura devono lavorare insieme
La gramolazione è uno dei punti più delicati dell’intero processo. La pasta viene mantenuta in movimento lento e controllato per favorire l’aggregazione delle gocce d’olio e rendere più agevole la separazione centrifuga.
La temperatura riduce la viscosità e può accelerare i fenomeni di coalescenza e trasferimento dei composti tra le diverse fasi. Il tempo consente alle gocce di aggregarsi e ai processi enzimatici di modificare il profilo aromatico e fenolico. I due parametri, tuttavia, non possono essere gestiti indipendentemente.
Uno studio pubblicato nel Journal of Food Engineering nel 2017 ha analizzato la cinetica della coalescenza e dell’estraibilità apparente durante la gramolazione di olive della cultivar Frantoio. I risultati hanno evidenziato che il recupero potenziale dell’olio dipende dalla combinazione tempo-temperatura, mentre l'aggregazione delle gocce segue una dinamica che non coincide necessariamente con quella della resa. In altre parole, un aumento della temperatura può accelerare alcuni fenomeni senza garantire un incremento proporzionale dell’olio recuperato.
Per le lavorazioni orientate alla qualità, un intervallo operativo indicativo è 20-27 °C, con tempi spesso compresi tra 20 e 40 minuti. Non si tratta di un optimum universale: la cultivar, lo stato di maturazione, l’umidità della pasta e la tecnologia possono richiedere regolazioni differenti. Anche tempi più lunghi possono essere giustificati in specifiche condizioni, ma devono essere valutati rispetto ai benefici effettivi.
Una gramolazione troppo breve può lasciare una quota rilevante di olio sotto forma di gocce finemente disperse. Una gramolazione eccessivamente prolungata, invece, può ridurre la freschezza aromatica, aumentare l’esposizione all’ossigeno e favorire trasformazioni indesiderate. Temperature elevate possono inoltre penalizzare alcune componenti volatili e fenoliche, sebbene la risposta dipenda dalle condizioni sperimentali e dalla varietà.
La ricerca di una maggiore resa deve dunque essere accompagnata da un controllo della qualità. Lo studio di Marx e Priego-Capote, pubblicato su Food Chemistry nel 2025, conferma il ruolo determinante delle condizioni di gramolazione nella concentrazione dei composti fenolici polari e segnala il potenziale delle tecnologie innovative nel migliorare il recupero di componenti d’interesse.
Aggiunta di acqua: una soluzione tecnica, non una regola
Quando la pasta è troppo asciutta, viscosa o difficile da separare, l’aggiunta di acqua può migliorare la fluidità e favorire il funzionamento del decanter. Si tratta però di una scelta da adottare soltanto quando necessaria, non di una procedura da applicare automaticamente a ogni partita.
L’acqua aggiunta modifica il rapporto tra le fasi, diluisce la fase acquosa naturale e può influenzare la distribuzione dei composti idrosolubili. I fenoli più polari, in particolare, possono essere trasferiti in misura maggiore verso l’acqua di vegetazione, riducendone il recupero nell’olio.
Un lavoro sperimentale del 2022, pubblicato su Food Chemistry, ha valutato l’aggiunta di acqua durante l’estrazione industriale di olive Arbequina, confrontando condizioni senza aggiunta con dosaggi fino al 6,2% rispetto alla massa delle olive. In quelle specifiche condizioni, l’estrazione senza acqua aggiunta ha prodotto oli con un contenuto fenolico totale superiore del 12-22%, una stabilità ossidativa maggiore del 22-31% e una concentrazione di secoiridoidi più elevata del 5-13%. Sono risultati importanti, ma riferiti alla cultivar, all’impianto e alle condizioni sperimentali studiate: non possono essere trasferiti automaticamente a ogni frantoio.
Il punto non è vietare l’acqua, ma utilizzarla con criterio. Se una pasta non può essere separata efficacemente senza una correzione della fluidità, una piccola aggiunta controllata può risultare preferibile a una lavorazione instabile e caratterizzata da forti perdite. La decisione deve però essere accompagnata dalla verifica del grasso residuo nella sansa, della quantità di olio nelle acque di scarico e della qualità chimica e sensoriale del prodotto.
È inoltre importante distinguere l’acqua naturalmente presente nelle olive da quella introdotta nel processo. La prima è parte della composizione della materia prima; la seconda modifica deliberatamente l’equilibrio della pasta. La loro influenza sull’estraibilità non è equivalente.
Decanter: la separazione dipende dall’equilibrio della pasta
La centrifugazione orizzontale separa le frazioni sulla base delle differenze di densità e del comportamento reologico della pasta. L’efficienza del decanter dipende dalla portata, dalla velocità differenziale, dalle regolazioni della macchina e dalla composizione del materiale in ingresso.
Una pasta molto fluida può facilitare il trasporto, ma non sempre garantisce la migliore separazione dell’olio. Una pasta troppo viscosa può invece ostacolare la stratificazione delle fasi e aumentare il trascinamento dei lipidi nella frazione solida. La regolazione deve quindi considerare insieme umidità, contenuto di solidi, portata e caratteristiche della centrifuga.
Nei sistemi a due fasi, la separazione avviene generalmente senza una significativa aggiunta di acqua di processo, producendo olio e sansa umida. Nei sistemi a tre fasi, invece, l'acqua aggiunta facilita la separazione e determina una distinta frazione liquida acquosa. La scelta dell'impianto condiziona perciò sia il bilancio idrico sia la distribuzione dei composti idrosolubili.
Non esiste un assetto del decanter che sia ottimale per qualsiasi pasta. Quando la qualità delle olive cambia rapidamente durante la campagna, mantenere inalterate tutte le regolazioni può significare lavorare fuori dalle condizioni di massima efficienza.
Il frantoiano dovrebbe verificare con regolarità il contenuto di olio residuo nella sansa e, ove pertinente, nelle acque di vegetazione. Il controllo permette di distinguere un problema di liberazione dei lipidi durante la frangitura da un problema di separazione nella centrifuga. Se aumenta il grasso nella sansa, occorre indagare la frangitura, la gramolazione e il funzionamento del decanter; se aumentano le perdite nella fase acquosa, bisogna valutare anche la stabilità delle emulsioni e l'eventuale aggiunta d'acqua.
Il ruolo del talco e dei coadiuvanti tecnologici
Quando la pasta presenta una viscosità elevata e una separazione difficile, alcuni frantoi valutano l'impiego di coadiuvanti tecnologici, tra cui il talco alimentare, secondo le condizioni e i limiti applicabili alla lavorazione.
Il talco può contribuire a ridurre l'adesione dell'olio alla matrice solida e a migliorare la separabilità di paste difficili. Non è però un rimedio universale contro le emulsioni: il risultato dipende dalle caratteristiche della pasta, dal dosaggio, dal tempo di gramolazione e dal sistema di estrazione.
La letteratura scientifica ha esaminato l'effetto dell'aggiunta di talco sulle prestazioni della centrifugazione, riscontrando in specifiche condizioni variazioni della resa e di alcuni parametri di stabilità dell'olio. Questi risultati non autorizzano a considerare il coadiuvante una soluzione automatica per qualsiasi lotto. Occorre verificare le disposizioni applicabili, le specifiche del prodotto impiegato e la compatibilità con il processo e con la destinazione commerciale dell'olio.
Prima di ricorrere a un coadiuvante, è opportuno verificare la regolazione del frangitore, la temperatura effettiva della pasta, la durata della gramolazione e le condizioni operative del decanter. Una regolazione corretta può risolvere il problema senza introdurre ulteriori variabili nel processo.
Estraibilità e qualità: la resa non è l'unico indicatore
L'efficienza estrattiva e la qualità dell'olio sono strettamente connesse, ma non sempre procedono nella stessa direzione. Un incremento della resa può essere ottenuto attraverso condizioni che favoriscono la separazione fisica senza necessariamente migliorare il contenuto fenolico, il profilo aromatico o la stabilità ossidativa.
I composti fenolici sono un esempio significativo. Molti di essi sono relativamente idrosolubili e la loro distribuzione dipende dall'equilibrio tra la fase oleosa e quella acquosa, oltre che dalle reazioni enzimatiche che avvengono durante la lavorazione. L'acqua aggiunta può favorirne il trasferimento verso la fase acquosa, mentre temperatura, tempo e disponibilità di ossigeno ne modificano la trasformazione e la conservazione.
Uno studio industriale pubblicato su LWT – Food Science and Technology nel 2012 ha confrontato sistemi tradizionali e centrifughe a due e tre fasi. Gli autori hanno rilevato differenze quantitative nella distribuzione dei fenoli: nel campione studiato, soltanto lo 0,3-1,5% dei fenoli inizialmente presenti nei frutti è stato ritrovato nell'olio, mentre una parte consistente è finita nei sottoprodotti. La centrifuga a due fasi ha mostrato il trasferimento più elevato verso l'olio tra i sistemi confrontati.
Anche il profilo aromatico risente delle condizioni di processo. I composti volatili responsabili delle note erbacee e fruttate derivano in larga misura da reazioni enzimatiche attivate durante la frangitura e la gramolazione. Temperatura, ossigeno e durata della lavorazione possono modificarne la formazione e la degradazione.
Un processo ben condotto deve quindi raggiungere un equilibrio tra quattro obiettivi: recuperare la maggiore quantità possibile di olio, preservare i composti che contribuiscono alla qualità, contenere l'ossidazione e garantire la ripetibilità industriale.
La qualità, inoltre, non si esaurisce nei fenoli. L'acidità libera dipende soprattutto dalle condizioni sanitarie e dall'integrità delle olive prima della lavorazione; il numero di perossidi e gli indici spettrofotometrici risentono delle condizioni ossidative; il profilo sensoriale dipende anche dalla materia prima e dalla gestione delle fasi successive all'estrazione. Una maggiore resa non compensa eventuali difetti sensoriali o il mancato rispetto dei requisiti analitici della categoria commerciale.
Consigli operativi per i frantoiani
Il controllo dell'estraibilità dovrebbe diventare una procedura ordinaria, soprattutto quando la composizione delle olive cambia rapidamente nel corso della campagna.
Primo: caratterizzare la materia prima. Prelevare campioni rappresentativi e rilevare, quando possibile, umidità, contenuto totale di olio, maturazione e stato sanitario. L'aspetto esterno delle olive non è sufficiente per prevedere il comportamento della pasta.
Secondo: controllare la frangitura. Verificare portata, temperatura e granulometria della pasta. Modificare una variabile alla volta e confrontare i risultati su partite omogenee, evitando di attribuire alla frangitura effetti generati da altri passaggi.
Terzo: adattare la gramolazione. Registrare temperatura effettiva, durata e condizioni di esposizione all'ossigeno. Non aumentare automaticamente il tempo quando la resa diminuisce: prima bisogna verificare se la causa sia una coalescenza insufficiente, un problema di fluidità o una regolazione non ottimale della centrifuga.
Quarto: usare l'acqua soltanto quando serve. Se la pasta è difficile da separare, provare a correggere il processo con interventi graduali. Registrare ogni aggiunta e verificarne gli effetti su resa, perdite, fenoli e caratteristiche sensoriali.
Quinto: controllare le perdite. Analizzare periodicamente il grasso residuo nella sansa e, se possibile, nelle acque di vegetazione. La resa all'uscita del decanter, da sola, non consente di individuare dove si disperde l'olio.
Sesto: confrontare i risultati su base omogenea. Le prove devono essere condotte su lotti comparabili, mantenendo costanti le variabili non oggetto di verifica. I confronti tra cultivar o partite con umidità molto diversa possono generare conclusioni fuorvianti.
Settimo: non sacrificare la qualità per pochi punti di resa. Un incremento dell'olio recuperato può avere un valore economico immediato, ma deve essere valutato insieme alla qualità chimica e sensoriale, alla stabilità del prodotto e alla sua destinazione commerciale.
Conclusioni: l'estraibilità si governa con i dati
L'estraibilità dell'olio è il risultato di un sistema complesso, nel quale composizione delle olive, umidità, struttura della pasta, frangitura, gramolazione e centrifugazione interagiscono continuamente. L'acqua ha un ruolo centrale, ma non può essere considerata un fattore negativo in assoluto: conta il suo equilibrio con la frazione solida, la distribuzione delle gocce lipidiche e la capacità dell'impianto di separare le fasi.
Le emulsioni rappresentano uno dei principali ostacoli al recupero, perché possono mantenere l'olio disperso nelle frazioni acquose e solide. Una gestione corretta della frangitura e della gramolazione, un impiego prudente dell'acqua aggiunta e la regolazione del decanter possono ridurre le perdite, ma non esiste una ricetta universale.
La strategia più efficace è misurare. Conoscere il contenuto in olio e l'umidità della materia prima, quantificare le perdite e verificare gli effetti delle regolazioni permette di distinguere i limiti della materia prima da quelli del processo. In questo modo il frantoio può migliorare l'efficienza estrattiva senza rinunciare alle caratteristiche che determinano il valore commerciale e qualitativo dell'olio extravergine.
Potrebbero interessarti
L'arca olearia
Forze di resistenza al distacco delle olive: perché il frutto si stacca (o non si stacca)
Uno studio condotto su 21 cultivar di olivo dimostra che a determinare la resistenza del frutto non è la cultivar in sé, ma soprattutto la dimensione del frutto e il diametro del peduncolo. La resa per pianta, invece, non incide direttamente
02 novembre 2026 | 15:00
L'arca olearia
L’Unione europea dimentica l'olio di Coratina nella deroga sul limite degli steroli
Il Regolamento europeo 2026/2358 del 21 agosto 2026 prevede le deroghe per il contenuto di steroli totali a 800 mg/kg per Koroneiki e Nocellara del Belice ma dimentica l’accordo al Consiglio Oleicolo Internazionale sulla Coratina
02 novembre 2026 | 13:00
L'arca olearia
Le riserve di carboidrati non determinano l’alternanza produttiva dell’olivo
Messa in discussione l’ipotesi secondo cui l’alternanza produttiva dipenda dall’esaurimento delle riserve durante le annate di carica: anche con una riduzione del 75-100% dei frutti, l’accumulo di carboidrati aumenta soltanto in misura limitata
01 novembre 2026 | 12:00
L'arca olearia
Occhio di pavone dell'olivo: dalla diagnosi alla difesa integrata
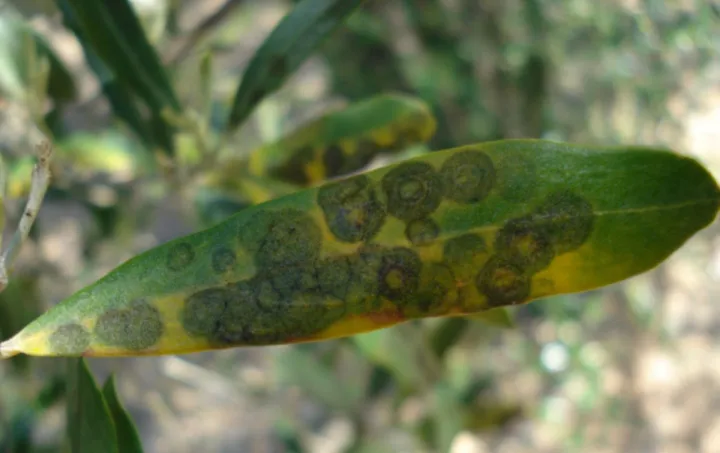
Spilocaea oleaginea, agente dell'occhio di pavone, riduce clorofille e carboidrati delle foglie, ma che azoxistrobina e ossicloruro di rame, applicati con la giusta cadenza, contengono l'infezione e recuperano la funzionalità fotosintetica
31 ottobre 2026 | 12:00
L'arca olearia
Trattamenti fogliari negli oliveti: innovazione e tecnologia per migliorare l’efficienza
Il Valenciano Rural Innovation Hub ha riunito agronomi, tecnici e aziende specializzate per approfondire il ruolo dei biostimolanti, della nutrizione fogliare e delle tecnologie di applicazione nella gestione degli oliveti
31 ottobre 2026 | 09:00
L'arca olearia
Quanto costa produrre un chilo di olio extravergine di oliva nel 2026? Dalla frangitura al prezzo delle olive, i conti che non tornano
Un'analisi per la campagna 2026/27, con diversi scenari di resa e prezzi delle olive permette di stimare quanto può costare ottenere un chilogrammo di extravergine d'oliva prima di imbottigliamento, commercializzazione e margine aziendale
30 ottobre 2026 | 16:00