L'arca olearia
Paste di olive difficili, come migliorare l’estrazione dell'olio e recuperare ogni punto di resa
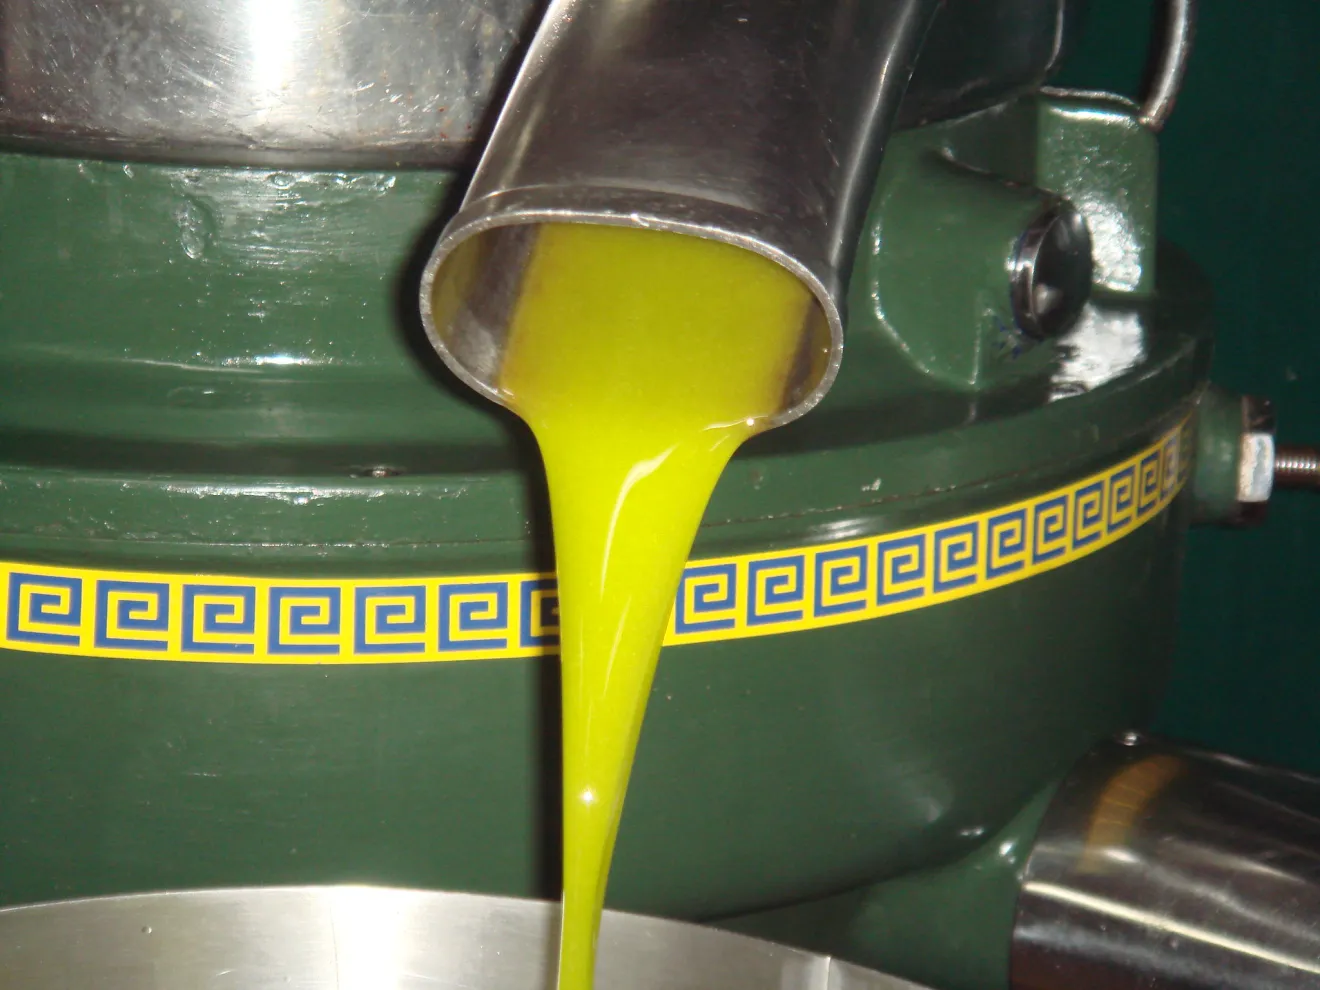
Paste troppo fluide, emulsioni persistenti, olive ricche d’acqua o caratterizzate da una bassa estraibilità mettono alla prova il frantoio, riducendo l’efficienza del decanter e aumentando le perdite di olio nei sottoprodotti. Anche un incremento di resa di pochi decimi di punto può generare un vantaggio economico significativo, ecco come
19 ottobre 2026 | 16:00 | R. T.
Non tutte le olive si comportano allo stesso modo in frantoio. A parità di contenuto lipidico, due partite possono presentare differenze rilevanti nella quantità di olio effettivamente recuperabile. Il risultato dipende dalla struttura della polpa, dalla maturazione, dall’umidità, dalla composizione della parete cellulare, dalla dimensione delle gocce lipidiche e dalla capacità della pasta di separarsi nelle diverse fasi durante la centrifugazione.
Le paste difficili possono manifestarsi in forme differenti. Quelle troppo fluide, spesso associate a un elevato contenuto di acqua, possono rendere più complessa la separazione nel decanter e richiedere una gestione attenta delle portate e dell’acqua di processo. Altre paste, al contrario, risultano particolarmente dense, viscose o scarsamente coalescenti: l’olio rimane disperso nella matrice vegetale sotto forma di gocce molto fini e una parte può finire nelle sanse o nelle acque di vegetazione.
Un terzo caso è rappresentato dalle paste fortemente emulsionate, nelle quali acqua, olio e particelle solide formano un sistema difficile da separare. Il fenomeno può essere accentuato da determinate caratteristiche varietali, dalla maturazione, dalla frangitura eccessivamente energica o dalla combinazione di condizioni operative sfavorevoli.
La prima regola per il frantoiano è quindi distinguere tra bassa resa potenziale delle olive e bassa efficienza di estrazione dell’impianto. Nel primo caso il problema può dipendere dalla quantità di olio presente nel frutto; nel secondo, una parte dell’olio disponibile rimane nei sottoprodotti. Aumentare la resa effettiva richiede di individuare quale dei due fattori sia prevalente.
La diagnosi parte dalle olive, non dal decanter
Prima di modificare i parametri di lavorazione, occorre raccogliere alcune informazioni sulla partita. Le variabili più importanti sono umidità, contenuto in olio, indice di maturazione, integrità dei frutti, tempo trascorso dalla raccolta e temperatura delle olive in ingresso.
Olive raccolte dopo precipitazioni, provenienti da impianti irrigui o caratterizzate da una polpa molto acquosa possono generare paste con un rapporto tra fase liquida e solidi diverso da quello abituale. Altre partite, specialmente in determinate combinazioni varietali e di maturazione, possono sviluppare una pasta difficile da gramolare, con gocce d’olio che faticano a unirsi.
Il dato decisivo è il contenuto in olio delle olive, da confrontare con quello recuperato e con le perdite nei sottoprodotti. Una resa bassa non dimostra, da sola, che il decanter stia lavorando male: senza conoscere il potenziale lipidico della partita, non è possibile quantificare correttamente l’efficienza di estrazione.
Quando possibile, il frantoio dovrebbe utilizzare campioni rappresentativi per determinare sostanza secca e contenuto in olio, adottando un metodo analitico coerente e ripetibile. Anche le analisi delle sanse e, negli impianti a tre fasi, delle acque di vegetazione possono aiutare a capire dove si stia perdendo prodotto.
La diagnosi deve essere effettuata per partita e, idealmente, per varietà. Medie giornaliere che aggregano olive con caratteristiche differenti possono nascondere problemi specifici e portare a regolazioni poco efficaci.
Frangitura: liberare l’olio senza creare emulsioni difficili
La frangitura è il primo punto in cui intervenire. Il suo obiettivo è rompere le strutture cellulari e liberare le gocce lipidiche, creando le condizioni per la successiva aggregazione dell’olio durante la gramolazione.
La dimensione dei frammenti di nocciolo e polpa, la distribuzione granulometrica della pasta e l’energia meccanica applicata influenzano la separazione. Una frangitura troppo grossolana può lasciare una quota di cellule insufficientemente disgregate; una lavorazione troppo energica, invece, può aumentare la produzione di particelle fini e modificare la struttura della pasta, rendendo più complessa la separazione in alcune condizioni operative.
Non esiste, tuttavia, una granulometria ottimale universale. Il risultato dipende dalla cultivar, dal grado di maturazione, dalla consistenza del frutto e dal tipo di frangitore. Per questo non è corretto consigliare semplicemente di aumentare il numero di giri o di ridurre sempre la griglia.
Il frantoiano dovrebbe effettuare prove controllate, modificando un solo parametro per volta e verificando sia la quantità di olio recuperato sia la qualità del prodotto. Se la pasta rimane troppo grossolana, può essere utile provare una frangitura più fine; se diventa eccessivamente fluida, produce molti fini o presenta una separazione insoddisfacente, occorre valutare l’effetto opposto.
Anche la temperatura in ingresso e il riscaldamento generato dalla lavorazione meritano attenzione. Un aumento della temperatura può facilitare alcuni fenomeni di separazione, ma può accelerare le reazioni enzimatiche e compromettere parte delle sostanze volatili responsabili del profilo aromatico. L’obiettivo non è massimizzare la distruzione cellulare, bensì ottenere una pasta che possa liberare e separare l’olio in modo efficiente senza sacrificare la qualità.
Gramolazione: tempo, temperatura e ossigeno devono lavorare insieme
La gramolazione consente alle gocce d’olio liberate dalla frangitura di aggregarsi e coalescere. La pasta viene mantenuta in movimento lento e controllato, favorendo il contatto tra le gocce e la separazione progressiva dell’olio dalla matrice acquosa e solida.
Le variabili operative fondamentali sono temperatura, durata, velocità di rotazione, livello di riempimento e gestione dell’ossigeno. Il loro effetto non è indipendente: una temperatura più elevata può accelerare la coalescenza e ridurre la viscosità, ma non compensa necessariamente una pasta strutturalmente difficile o una frangitura non adeguata.
Nelle paste problematiche, prolungare automaticamente la gramolazione è una strategia rischiosa. Un tempo maggiore può favorire il recupero dell’olio, ma oltre un certo limite il beneficio può diventare marginale, mentre aumentano il rischio di ossidazione e la perdita di composti aromatici. Inoltre, una permanenza eccessiva può modificare il contenuto di fenoli attraverso fenomeni enzimatici e di ripartizione tra le fasi.
Per i frantoiani è utile costruire una curva operativa specifica per le principali cultivar lavorate: a intervalli prestabiliti si confrontano resa, olio residuo nelle sanse, temperatura della pasta e caratteristiche sensoriali. La durata ottimale è quella che consente di recuperare una quantità aggiuntiva di olio economicamente significativa senza deteriorare il prodotto.
Quando si lavora con paste particolarmente difficili, è importante evitare anche un eccessivo riempimento delle gramole o una movimentazione non uniforme. Una pasta che non raggiunge condizioni omogenee può presentare zone con temperature e comportamenti differenti, riducendo la ripetibilità del processo.
La gestione dell’ossigeno completa il quadro. L'esposizione all’aria durante la gramolazione può influire sia sulle reazioni ossidative sia sull’attività degli enzimi coinvolti nella formazione degli aromi. L’impiego di sistemi chiusi e, dove previsto, di gas inerti può contribuire a limitare l’ossidazione, ma non costituisce di per sé una garanzia di maggiore resa.
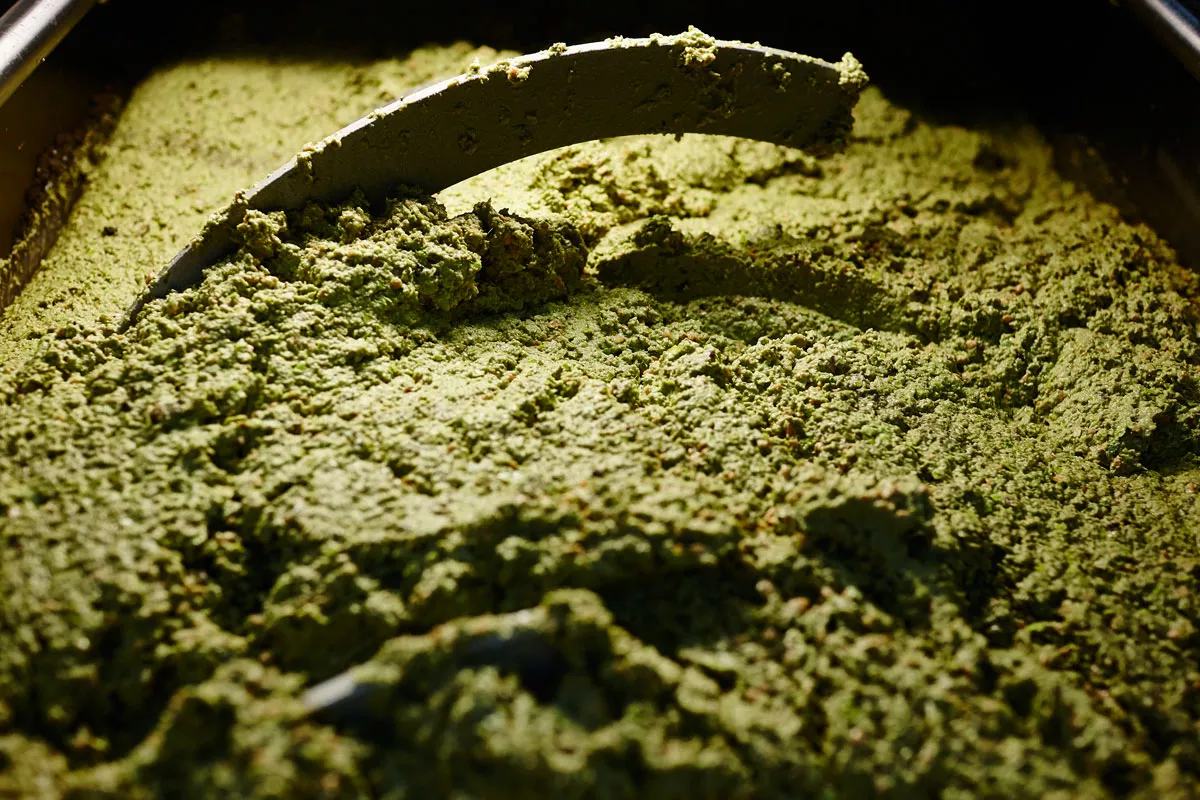 Acqua di processo: aggiungerne meno non significa sempre estrarre di più
L’aggiunta di acqua è una delle regolazioni più delicate, perché modifica la viscosità della pasta e il comportamento delle fasi nel decanter. La scelta deve considerare il tipo di impianto, il contenuto d’acqua delle olive, le caratteristiche della pasta e la configurazione del separatore.
Nei sistemi a tre fasi l’acqua di diluizione è parte integrante del processo. Se la pasta è particolarmente viscosa, un’aggiunta controllata può migliorare la fluidità e agevolare la separazione. Se invece le olive sono già molto acquose, aggiungere altra acqua può essere inutile o controproducente, aumentando il volume delle acque di vegetazione e modificando la distribuzione dei composti fenolici tra le fasi.
Nei decanter a due fasi, normalmente progettati per lavorare senza una consistente aggiunta di acqua, l’approccio è differente. L’obiettivo è sfruttare l’acqua naturalmente presente nelle olive, evitando diluizioni non necessarie e limitando le perdite di sostanze idrosolubili.
Anche nei sistemi a tre fasi, quindi, l’aggiunta d’acqua non deve essere considerata un rimedio universale alle paste difficili. Una quantità eccessiva può favorire la dispersione dell’olio in gocce fini, incrementare le perdite nelle acque di vegetazione e ridurre il recupero di composti fenolici. La regolazione ottimale deve essere verificata sulla specifica pasta e sul comportamento reale dell’impianto.
La raccomandazione operativa è semplice: partire dal minimo apporto d’acqua compatibile con il funzionamento regolare della macchina, aumentandolo solo quando si osserva un beneficio misurabile. Per ogni prova occorre registrare portata della pasta, acqua aggiunta, temperatura e contenuto in olio dei sottoprodotti.
Decanter: portata, velocità differenziale e regolazioni meccaniche
Quando la frangitura e la gramolazione sono adeguate, una parte delle perdite può dipendere dalle condizioni di separazione centrifuga. Il decanter deve gestire contemporaneamente una miscela composta da olio, acqua e solidi, con caratteristiche che cambiano da una partita all’altra.
La portata di alimentazione è un parametro fondamentale. Aumentare la quantità di pasta lavorata nell’unità di tempo può ridurre il tempo effettivo disponibile per la separazione e determinare una maggiore presenza di olio nei sottoprodotti. Di fronte a una pasta difficile, ridurre temporaneamente la portata può migliorare il risultato, purché il beneficio economico compensi la minore produttività oraria.
La velocità differenziale della coclea, il regime di rotazione del tamburo e le regolazioni dello scarico delle fasi devono essere valutati in funzione delle indicazioni del costruttore e della configurazione del modello. Non esistono valori validi per tutti i decanter: una modifica che migliora la separazione in una macchina può risultare inefficace o peggiorare il risultato in un’altra.
Anche l’usura degli organi interni, la corretta distribuzione della pasta, le condizioni di manutenzione e la stabilità dell’alimentazione incidono sulla resa. Prima di attribuire le perdite esclusivamente alla cultivar o alla qualità delle olive, è opportuno verificare che la macchina lavori nelle condizioni previste e che i parametri effettivi corrispondano a quelli impostati.
La strategia più efficace consiste nel misurare le perdite nelle sanse e, quando pertinente, nelle acque di vegetazione prima e dopo ogni modifica. Un olio di scarico visibilmente abbondante può suggerire un problema, ma la valutazione visiva non sostituisce l’analisi quantitativa.
Talco e coadiuvanti tecnologici: utili in alcuni casi, non una soluzione automatica
Le paste che formano emulsioni persistenti o presentano una separazione particolarmente difficile possono rispondere all’impiego di coadiuvanti tecnologici, tra cui talco alimentare autorizzato per l’impiego previsto. Il talco può modificare le caratteristiche fisiche della pasta e favorire la separazione dell’olio in determinate condizioni, soprattutto quando la matrice vegetale presenta una struttura sfavorevole.
L’efficacia dipende dalla varietà, dalla maturazione, dall’umidità, dalla dose e dalle modalità di dispersione. Non è quindi corretto fissare una quantità standard da applicare a tutte le partite. Le prove devono essere condotte con dosaggi progressivi, secondo le indicazioni tecniche e normative applicabili, confrontando la resa con quella ottenuta senza coadiuvante.
L’eventuale vantaggio deve essere valutato al netto del costo del prodotto, della gestione operativa e degli effetti sulla qualità. Occorre inoltre verificare la conformità del coadiuvante, dell’impiego e delle indicazioni commerciali alla normativa vigente, senza confondere un coadiuvante di processo con un ingrediente del prodotto finito.
Prima di introdurre il talco, è comunque opportuno verificare se la difficoltà possa essere risolta intervenendo sulla frangitura, sulla gramolazione o sulla portata del decanter. Il coadiuvante è uno strumento aggiuntivo, non un sostituto della corretta messa a punto dell’impianto.
Resa e qualità: il punto di equilibrio non è uguale per tutte le partite
La resa in olio non è l’unico indicatore di un processo efficiente. Un aumento ottenuto attraverso temperature eccessive, gramolazioni troppo lunghe o una gestione non corretta dell’ossigeno può essere economicamente poco conveniente se comporta una riduzione della qualità commerciale.
Le temperature più elevate possono facilitare la separazione e aumentare la quantità di olio recuperata in alcune condizioni, ma possono anche ridurre la concentrazione di composti volatili e modificare il profilo fenolico. L'entità degli effetti dipende dal tempo di esposizione, dalla cultivar, dalla maturazione e dalle condizioni operative.
Per questo il frantoiano dovrebbe considerare almeno tre indicatori: resa effettiva, perdite nei sottoprodotti e qualità dell’olio. Quando possibile, è utile aggiungere una valutazione sensoriale e analitica dei parametri rilevanti per la destinazione commerciale.
Il criterio corretto è individuare il punto in cui il valore economico dell’olio recuperato in più supera i costi aggiuntivi e gli eventuali deprezzamenti qualitativi. Per un olio destinato a una fascia commerciale elevata, preservare profumi, freschezza e contenuto fenolico può avere un valore economico superiore a un incremento marginale di resa.
Quanto vale recuperare anche pochi decimi di resa
Il vantaggio economico di una piccola variazione di resa può essere rilevante perché si applica a grandi quantità di olive. Per quantificarlo occorre distinguere tra punti percentuali di resa, chilogrammi di olio recuperati e valore netto del prodotto.
Consideriamo un frantoio che lavora 1.000 quintali di olive. Un incremento della resa di un punto percentuale, calcolato sul peso delle olive in ingresso, equivale a 1 kg di olio in più ogni 100 kg di olive, cioè 100 kg aggiuntivi di olio su 100.000 kg di olive. Un miglioramento di mezzo punto corrisponde invece a 50 kg di olio recuperato in più.
A titolo esemplificativo, con un valore dell’olio di 6 euro/kg, mezzo punto di resa vale 300 euro ogni 1.000 quintali di olive, mentre un punto intero vale 600 euro. Se il frantoio lavora 10.000 quintali nella campagna, gli stessi miglioramenti valgono rispettivamente 3.000 e 6.000 euro lordi.
Questi importi rappresentano il valore teorico dell’olio aggiuntivo, non l’utile netto. Dal beneficio devono essere sottratti eventuali costi per energia, acqua, coadiuvanti, manodopera, analisi e minore produttività oraria. Inoltre, il valore effettivo dipende dal prezzo di vendita, dalla qualità dell’olio recuperato e dagli accordi di molitura.
Il calcolo mostra comunque perché la messa a punto dell’impianto meriti attenzione. Recuperare una piccola quota di olio che altrimenti finirebbe nei sottoprodotti può generare un beneficio superiore a quello ottenibile da interventi marginali sui costi di gestione. È però indispensabile che l’incremento sia reale, ripetibile e misurato su partite confrontabili.
Un metodo pratico per il frantoiano: prove brevi e dati confrontabili
La gestione delle paste difficili dovrebbe diventare una procedura documentata, non una successione di regolazioni empiriche. Il primo passaggio è definire una condizione di riferimento, registrando cultivar, maturazione, umidità, portata, temperatura, durata della gramolazione, acqua aggiunta e parametri del decanter.
Il secondo è individuare il problema dominante: pasta troppo fluida, pasta troppo viscosa, emulsione persistente, elevate perdite nelle sanse o separazione instabile. Solo dopo questa classificazione conviene intervenire sul parametro più plausibilmente responsabile.
Le prove dovrebbero modificare una sola variabile per volta, mantenendo quanto più possibile costanti le altre condizioni. La portata va registrata, perché una variazione della quantità di pasta alimentata può falsare il confronto; analogamente, le differenze nel contenuto in olio delle olive possono rendere poco significativi i risultati ottenuti su partite diverse.
Ogni test dovrebbe essere sufficientemente lungo da raggiungere una condizione stabile, evitando di valutare la macchina durante le fasi transitorie. I risultati vanno confrontati in termini di olio estratto per unità di olive, olio residuo nelle sanse, qualità del prodotto e produttività oraria.
Infine, il frantoio dovrebbe costruire uno storico per cultivar e condizioni di raccolta. Dopo una o due campagne, questo archivio può diventare uno strumento prezioso per scegliere in anticipo i parametri di lavoro e ridurre il tempo necessario per gestire le partite più difficili.
La resa migliore non nasce da una regolazione estrema, ma dall’equilibrio tra caratteristiche della pasta, condizioni di gramolazione e capacità di separazione del decanter. L'obiettivo è recuperare quanto più olio possibile, senza compromettere la qualità e mantenendo un processo economicamente sostenibile.
Potrebbero interessarti
L'arca olearia
Micorrize e batteri alleati dell’olivo contro la siccità
La combinazione di funghi micorrizici arbuscolari e batteri promotori della crescita vegetale può contribuire a mantenere attiva la rizosfera dell’olivo in condizioni di forte stress idrico
19 ottobre 2026 | 11:00
L'arca olearia
Aloe vera e irrigazione a bassa pressione: la combinazione che rivoluziona la produttività dell'olivo in zone aride
Uno studio dimostra che l'applicazione al suolo di fette di foglie di Aloe vera, abbinata all'irrigazione a bubbler, massimizza resa, qualità dell'olio e redditività, riducendo al contempo i consumi idrici
18 ottobre 2026 | 09:00
L'arca olearia
Metalli di transizione e cultivar possono accelerare l’ossidazione dell’olio di oliva
Uno studio italiano su Frantoio e Leccino mostra come ferro e rame modifichino il decorso dell’ossidazione, aumentando i prodotti secondari e alterando il profilo dei polifenoli. Anche il genotipo sembra influenzare la stabilità dell’olio
17 ottobre 2026 | 09:00
L'arca olearia
Scuotitori per la raccolta delle olive: come scegliere la macchina giusta e ottimizzare l’efficienza del cantiere
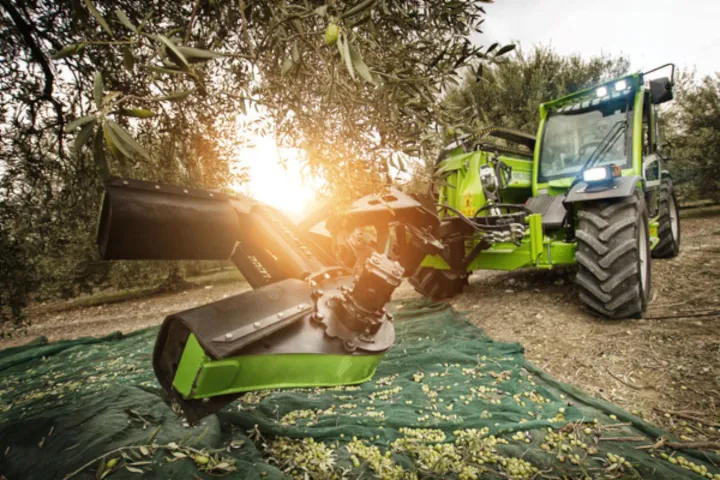
L’efficienza dipende dalla cultivar, dalla geometria della chioma, dalla maturazione delle olive, dalla resistenza del peduncolo e dall’organizzazione del cantiere. Ecco come scegliere lo scuotitore al tronco, regolare i parametri di lavoro e ridurre tempi, perdite e danni alle piante
16 ottobre 2026 | 16:00
L'arca olearia
Raccolta meccanica e conservazione delle olive: cosa succede a fenoli e acidi grassi
Le olive raccolte a macchina subiscono danni invisibili che accelerano la degradazione di oleuropeina e acidi grassi, con differenze marcate tra varietà. Ecco cosa significa per chi deve decidere quando e come raccogliere e quanto a lungo può conservare il frutto prima della molitura
16 ottobre 2026 | 15:00
L'arca olearia
Come simulare l'impatto ambientale dell'olio extravergine d'oliva prima di produrlo
Integrare un Digital Twin, una replica virtuale del frantoio validata sperimentalmente, con l'analisi del ciclo di vita (LCA) trasforma la valutazione ambientale da fotografia statica a strumento previsionale: : 1,30 kg di CO₂ equivalente per kg di olio, di cui appena 0,05 attribuibili alla fase industriale, e un consumo energetico di 0,055 kWh per litro
16 ottobre 2026 | 14:00